厚片吸塑件的表面处理工艺:喷漆与丝网印刷要点
在厚片吸塑加工链条中,成型只是起始环节。对于仪器设备外壳、医疗仪器罩壳、塑料机壳等外观件而言,成型后的表面处理往往直接决定产品的观感与市场接受度。喷漆与丝网印刷是厚片吸塑件常用的两种表面处理方式,前者解决颜色与质感,后者承担标识与图文。这两道工序看起来不复杂,实际操作中对环境、材料与参数的要求却不低。以下从五个方面梳理关键要点。
一、表面处理的作用与适用场景
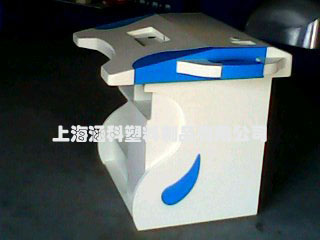
厚片吸塑件成型后,表面常留有轻微的水纹、流痕或色差,直接交付难以满足外观要求。喷漆可以统一颜色、遮盖表面瑕疵,并通过哑光、半哑光、高光等不同光泽度营造质感差异;丝网印刷则用于印制定位标识、操作面板、品牌图案和刻度符号。两者常配合使用:先喷漆形成底色,再丝印图文,最后罩一层清漆保护。对于医疗仪器外壳这类对洁净度和耐消毒性有要求的场景,涂层的附着力和耐化学性还需要额外验证。
二、喷漆前的表面预处理
涂层附着力在很大程度上取决于前处理是否到位。厚片吸塑件脱模后表面可能残留脱模剂、油污和粉尘,必须清除干净。常规流程是先用中性清洁剂擦洗,再用去离子水漂洗并完全干燥;对于 ABS 等极性材料,可用异丙醇擦拭以提高表面能。若制品表面过于光滑,还需进行打磨拉毛或等离子处理,增加机械咬合力。需要提醒的是,ABS 对部分溶剂敏感,清洁时应避开酮类、酯类和氯代烃,否则容易引发应力发白。
三、喷漆工艺的关键控制点
喷涂环境建议控制在温度 20 至 28 摄氏度、相对湿度 50% 至 70% 的洁净车间。湿度过高漆膜容易出现白化,湿度过低则流平性变差。涂料选择上,ABS 基材常用丙烯酸漆或聚氨酯漆,前者干燥快、成本适中,后者耐磨性和耐化学品性更好。施工时采用薄涂多道的方式,每道膜厚控制在 15 至 25 微米,道间闪干 5 至 10 分钟,总膜厚通常控制在 40 至 60 微米;膜层过厚容易开裂起泡,过薄则遮盖力不足。烘烤温度需低于材料热变形温度,ABS 件一般控制在 60 至 70 摄氏度,避免高温导致变形。
四、丝网印刷的工艺流程与要点
丝网印刷的核心是网版、油墨和刮印三个要素。网版目数需根据图文精细度选择,线条较粗的标识可用 200 至 250 目,精细图文则需 300 目以上。油墨应与基材匹配,ABS 件多选用溶剂型或 UV 固化油墨,后者固化快、耐摩擦性较好。印刷前需确认漆膜已完全固化,否则油墨容易渗入导致发花。刮印时保持刮刀角度一致、压力均匀,避免出现漏印或重影。多色套印按由浅到深的顺序进行,并预留足够的干燥时间。印后可覆一层哑光或亮光清漆,既保护图文又统一光泽。
五、常见缺陷与规避方法
表面处理环节的常见问题包括:漆膜附着力差、局部掉漆,多与前处理不到位或涂料不匹配有关;表面出现白化或雾状,通常是环境湿度过高或溶剂挥发过快所致;丝印图文边缘发毛、缺墨,往往与网版目数不当或油墨粘度过高有关;套印偏移则需检查网版定位工装是否松动。建议建立首件确认和过程抽检机制,把每批次的涂料批号、环境温湿度、烘烤参数记录在案,出现异常时便于快速追溯。
综合来看,厚片吸塑件的表面处理是一项对细节要求较高的工序,前处理、环境控制、涂料匹配和参数稳定性缺一不可。把这几环做扎实,产品的外观一致性和耐用性才能得到有效保障。
上海涵科塑料制品有限公司是一家已有十五年的生产经验的厂家,吸塑生产加工上海厚片吸塑、吸塑、塑料机箱、ABS吸塑、塑料机壳、PS板材吸塑、仪器外罩、医疗仪器外壳、光谱仪器塑壳、实验仪器塑壳、生化设备吸塑罩壳、激光仪器设备吸塑外罩、ABS塑料机壳加工等。制作手工样机、电脑雕刻、手工粘合制作各种仪器外罩机箱。
温馨提示:如果您对我们的产品、服务感兴趣,或者有什么可以帮助您的,您可以点击在线咨询与我们在线交谈,或者拨打我们的客服电话:13120726914。我们期待您的咨询,为您创造价值是我们不懈的追求!
- 上一篇:厚片吸塑产品设计与开模前的注意事项
- 下一篇:什么是厚吸塑